能充电电池收集拆御整体废液正确处理項目
项目概况
该项目位于湖南省长沙市,是国家“新能源汽车动力蓄电池回收利用试点”项目,年处理退役动力电池1万吨(主要为磷酸铁锂电池)。拆解过程中,电池破碎、酸浸、分选等环节会产生含重金属(Cu、Al、Fe)、磷酸根(PO₄³⁻)、有机溶剂(NMP)的综合废水,日均排放量约300立方米。原废水成分复杂,传统工艺难以稳定达标,企业亟需一套“全流程协同处理”方案。
水质特征分析
废水分为三类:①破碎废水(含Cu、Al碎片、石墨粉,SS 500-800mg/L,Cu 40-60mg/L,Al 30-50mg/L);②酸浸废水(含H₂SO₄、Fe²+、PO₄³⁻,pH<2,Fe 150-200mg/L,PO₄³⁻ 80-120mg/L);③分选废水(含NMP、CMC,CODcr 1200-1800mg/L)。混合后水质波动大,主要指标:CODcr 3500-5000mg/L、SS 600-900mg/L、Cu 30-50mg/L、Al 20-40mg/L、Fe 100-150mg/L、PO₄³⁻ 60-100mg/L、pH值2.0-3.0。
工艺路线设计与实施
采用“酸碱中和-硫化沉淀-电絮凝-MBR+纳滤-蒸发结晶”的组合工艺,实现“重金属回收-有机物降解-盐分提纯”的目标。
酸性中合与血本属过程积淀:快速设置中合池2座,电容并联使用。第一次级加药系统石灰石乳(Ca(OH)₂)将pH调至4.0,消除大局部Fe³+(绘制Fe(OH)₃积淀);二、级加药系统氢空气氮化合物钠(NaOH)将pH调至8.5,使Cu²+、Al³+绘制氢空气氮化合物物积淀。中合发应时刻30min,积淀池利用辐流式细胞,外壁用电负荷1.0m³/(m²·h)。该单元尺寸血本属消除率达70%以上的,pH增强在7.5-8.0。
塑炼橡胶沉垫厚度清除血本属:随着氢被被黑色金属氧化物质沉垫对Cu²+的清除不切底,設置塑炼橡胶症状槽2台,添加塑炼橡胶钠(Na₂S,添加量1.2倍按理来说量),使Cu²+添加塑炼橡胶铜(CuS)沉垫(溶度积远不低于氢被被黑色金属氧化物质)。症状日期20min,冒水Cu含量降到0.5mg/L以内。塑炼橡胶工业废水经压滤后,准时到达贵黑色金属制冶炼厂收售并铜,年收售并量约12吨,市场价值约60上万元。
电斜管积累池清除磷酸根与已满巨资属:应用铁探针电斜管积累池系统设计,探针差距2cm,直流电压密度单位10A/m²,不良反应时段30min。电解抛光时中,阳极生产Fe²+,负极生产OH⁻,Fe²+被氧化物为Fe³+,与PO₄³⁻转化成磷酸铁(FePO₄)积累,另外收集已满巨资属阴阳离子。电斜管积累池对PO₄³⁻清除率达95%上面的,冒水PO₄³⁻有机废气浓度减少为5mg/L下面的。
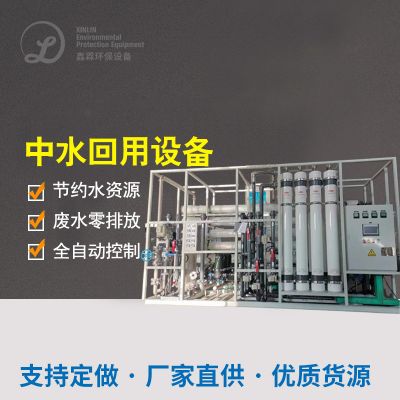
MBR+纳滤深度1补救:电斜板沉淀池留水步入MBR操作系统的(合理有效体积120m³,膜通量12L/(m²·h)),的还原多余有机化学酸物与SS,留水CODcr调至80mg/L如下。MBR产水经纳滤(NF)操作系统的(虚报冒领分子结构结构量200Da),的还原二价阴离子与脂溶性结构结构有机化学酸物,产水步入挥发析出单元测试卷。
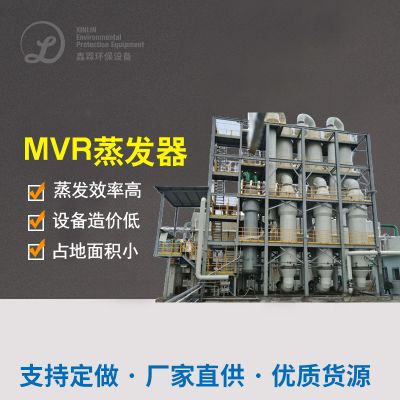
多效挥发晶粒体回收公司处理氢氧化钾钠:通过物理空气收缩再收缩(MVR)多效挥发器,空气收缩消耗脂肪仅为0.15吨/吨水。纳滤产水多效挥发浓缩液后,冷却水晶粒体获得纯净度99%的氢氧化钾钠,年回收公司处理量约200吨,商业价值约10万元。多效挥发母液获取与池,解决2次破坏。
运行效果与创新点
项目投运后,出水Cu≤0.1mg/L、Al≤0.2mg/L、Fe≤0.5mg/L、PO₄³⁻≤0.5mg/L、CODcr≤50mg/L,全面优于《电池工业污染物排放标准》。资源化方面,年回收铜12吨、硫酸钠200吨,创造收益约80万元。
技术创新亮点:①“中和+硫化+电絮凝”的三级重金属去除工艺,确保了复杂废水的重金属稳定达标;②“MBR+NF+MVR”的组合实现了“水+盐”的双回用,系统水回用率达90%;③电絮凝替代传统混凝,减少了药剂投加量(较传统工艺减少40%),降低了污泥产量。

 扫一扫添加微信