不锈钢焊接粉尘气体概貌
锡焊期间中生产的氩弧焊烟气烟气是工艺烟气综合治理的重心中之一。锡焊氩弧焊烟气包括由彩石件腐蚀物、氟化物、二腐蚀的碳、氮腐蚀物包括一腐蚀碳等分解成,其的成分非常复杂且有害性大。锡焊氩弧焊烟气的孔径普通在0.01~1μm之前,应属可吸气粉末物(PM2.5及PM10),长年吸气会造成焊接工艺就业bing(如尘肺bing、彩石件烟热等),一并也会被污染的厂房及周邊环保。
不锈钢焊接废液的其主要原因涵盖:
电焊条脉冲焊
:形成更多金屬被氧化物质和氟化物。
其他气体保障焊(MIG/MAG)
:还会伴有臭氧老化和氮被化合物导出。
电弧焊
:烟气粉尘量相对来说较少,但仍有有危害性的污染气体减少。
激光手术焊/等正离子焊
:烟气颗粒状更这些细微,更难拾取。
锡焊烟气气体处里疑难问题与注意点
最主要疑难问题
颗料物十分细小,易悬停
:不锈钢焊接飘尘颗粒直径小,普通过虑具体方法易于高拍摄。
组成成分繁杂,致癌性强
:含血本属、氟化物等,需重要性性净化处理。
飘尘高温高
:的部分锡焊施工工艺(如等铁离子焊)焊接烟尘平均温度较高,直接影响生产设备期。
生产车间气浪串扰
:电焊卡位解聚,烟粉尘易蔓延,采集而来难度。
补救事项
根源上收藏
:主要采用小面积的排风机罩、吸气臂等,有效确保废气在粘附前被抓获。
高滤过
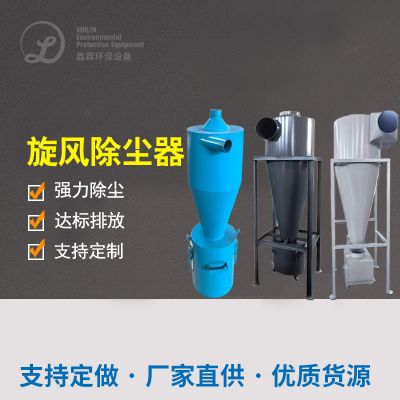
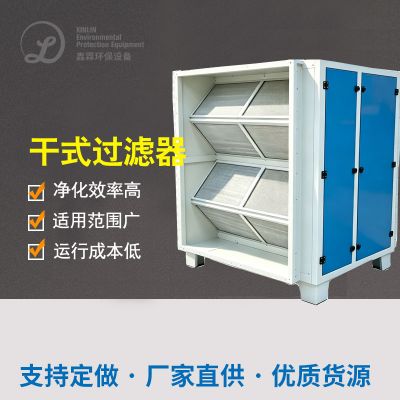
:实用袋式抑尘器器、如何消除静电抑尘器器或滤筒抑尘器器工艺,狠抓净化系统生产率。
单级活性炭过滤
:而对臭氧老化、氮防化合物等气态空气废弃物,需紧密结合可溶性炭过滤或催化反应引燃。
节能减排来设计
:推广风速管理,削减运动能效。
经曲例子讲解
案列1:某大规模市政工程机制制造技术厂氩弧焊烟气生态环境治理
内容历史背景
:该厂以大型机械化不锈钢焊接是以,主要采用CO₂其他气体保护英文焊和手动弧光焊,粉尘量大且含锰、铬等高价属。
综合治理情况报告
:
抽取设计
:在每焊钳台下方使用可调式节吸气臂,抓实烟气粉尘科学规范捕捉工具。
洁净仪器
:选取“风暴清灰+滤筒清灰”组成,筛选有效率达99.9%。
排放口标准的
:处理后颗粒剂物含量<5mg/m³,完全符合《时尚被污染的物综上排污规范》(GB16297-1996)。
使用效果好
:
产线氧气场量为显著可以改善,焊接工艺就业bing会出现率削减80%。
机 运转稳定性高,滤筒年限达1多个月超过,维修的成本又。

 扫一扫添加微信